工艺在哪里断掉。
车衣的验收发生在离厂数年之后。结束质保争议的缺陷很少是固化失败,而是缓慢的颜色偏移:顶涂层泛黄、膜面发雾,变化通常先从边缘与水平面开始,因为那里累积的热与紫外最多。传统卡斯特催化剂能把膜固化得足够好,却仍然通不过这项测试。
机理是热氧老化而不是动力学问题,所以老化一旦发生,提高催化剂添加量或烘箱温度都换不回颜色。保护必须在催化剂层面完成:一支在 100℃ 以下长时间保持颜色的型号,以及部件本身温度较高时使用的耐热型号。
缺陷长什么样。
- 车衣在长期日晒与引擎舱热辐射下黄变、发雾
- 颜色变化先从边缘与水平面出现,然后扩散
- 传统催化剂在质保期内就超出 ΔE 验收标准
配方需要什么。
PC-42 在 100℃ 以下长时间保持颜色,是车衣客户在以“实测颜色”而非“目视判断”作为验收标准时指定的型号。PC-50 与 PC-51 把耐温扩展到 150℃ 以上,适合受热更多的顶涂层。
当验收标准是可测量的色差而不是目视判断时,PC-42 是车衣客户最常指定的型号。顶涂层或其下方基材温度更高时,PC-50 与 PC-51 把耐热上限推到 150℃ 以上。
在狭缝涂布线上,催化剂只是体系的一半。PC-611 或 PC-612 以 0.1%–1.0% 的用量让胶槽在整次运行中保持稳定,同时不拖慢膜面到温后的固化。添加量仍在 0.05%–0.5% 的常规窗口内,按线速设定,而不是按颜色设定。
第一次评估怎么跑。
- 从 PC-42 起步,除非失效模式指向其他型号。
- 催化剂添加量保持在 0.05%–0.5% 的下限,先固定抑制剂用量。
- 在固化后的部件上跑客户验收测试,而不是在液态混合料上。
- 每轮只改一个变量:型号、添加量或抑制剂。
这页数字背后的测量。
这些型号用在哪里。
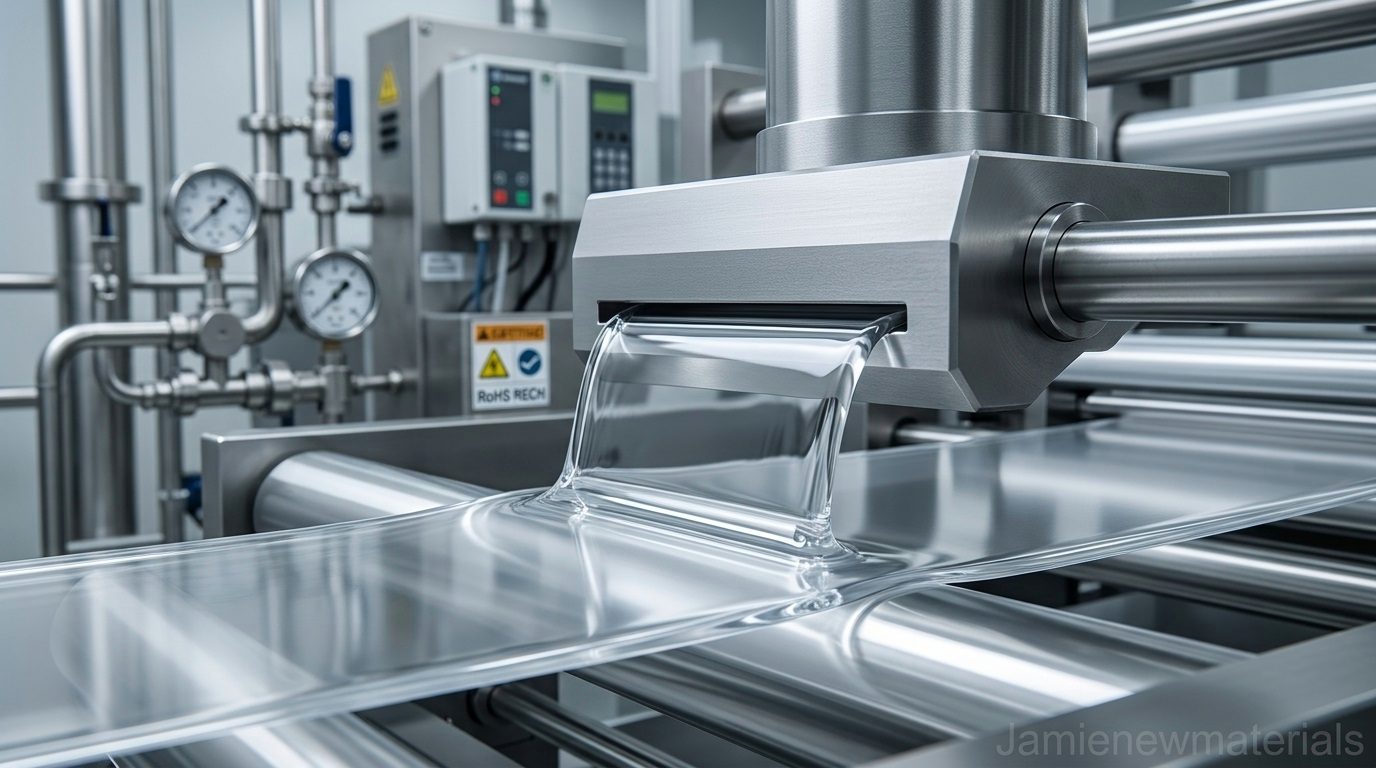
以下为代表性产线照片,对应这些型号所服务的工艺。图中制品属于终端应用,不是测试数据;量化指标仍以页面上方数据段为准。
试制前的实际问题。
这个应用从选型走到第一次样品试制时,最常被问到的问题。
对于车衣与汽车涂层,应该先评估哪个型号?
PC-42 或 PC-50 是常见起点。先取 0.05%–0.5% 区间的下限,在你自己的烘箱上确认固化后再调整。
如何在不拖慢固化的前提下控制操作期?
PC-611 或 PC-612,0.1%–1.0%,保证产线稳定。抑制剂决定操作期长短,催化剂决定部件到温后的固化速度;一次只改其中一个。
试制如何从样品走到量产?
带着配方窗口与验收测试申请评估样。样品会配好对应的抑制剂,让第一次试制反映真实工艺;添加量确认后,供货从 1 kg 扩展到 5 kg、20 kg 桶装,并按批次提供 COA。