工艺在哪里断掉。
医疗与食品接触部件由材料释放了什么、以及它如何经受灭菌来定义。过氧化物固化会留下无法通过这项审核的副产物,所以加成型铂金体系成为硅胶管、呼吸阀膜片、奶嘴与烘焙模具的默认选择。但换成加成型体系后,下一个失效随之暴露:反复蒸汽循环后的颜色与良率。
催化剂选错时,透明硅胶在 121℃ 湿热灭菌中变黄,而损失出现在工序末端——此时昂贵的成型成本已经投入。首先移动的通常是良率,而不是拉伸强度。
缺陷长什么样。
- 过氧化物体系释放副产物,无法通过医疗与食品接触审核
- 反复蒸汽灭菌后透明硅胶变黄
- 良率损失发生在灭菌工序,此时成型成本已经投入
配方需要什么。
铂金加成型体系不释放副产物,符合 RoHS 与 REACH。PC-42 在 121℃ 多次湿热灭菌后仍保持颜色;高活性型号用于保护注射成型产线良率。
PC-42 在反复 121℃ 循环后保持颜色;高活性型号用于周期短的注射成型产线,保护良率。体系在固化过程中不释放副产物,合规声明只写可以书面确认的内容:符合 RoHS 与 REACH。
灭菌性能必须在部件上验证,而不能从催化剂数据表推定。试制通常跑完整的循环次数,并在结束时检查黄变指数与力学性能,因为那才是部件被接受或拒绝的节点。
本页催化剂的合规文件仅覆盖 RoHS 与 REACH。站内医疗数据是客户实证案例,其中 FDA Class II 只描述终端器械类别,不构成对催化剂的认证或批准。
第一次评估怎么跑。
- 从 PC-42 起步,除非失效模式指向其他型号。
- 催化剂添加量保持在 0.05%–0.5% 的下限,先固定抑制剂用量。
- 在固化后的部件上跑客户验收测试,而不是在液态混合料上。
- 每轮只改一个变量:型号、添加量或抑制剂。
这页数字背后的测量。
这些型号用在哪里。
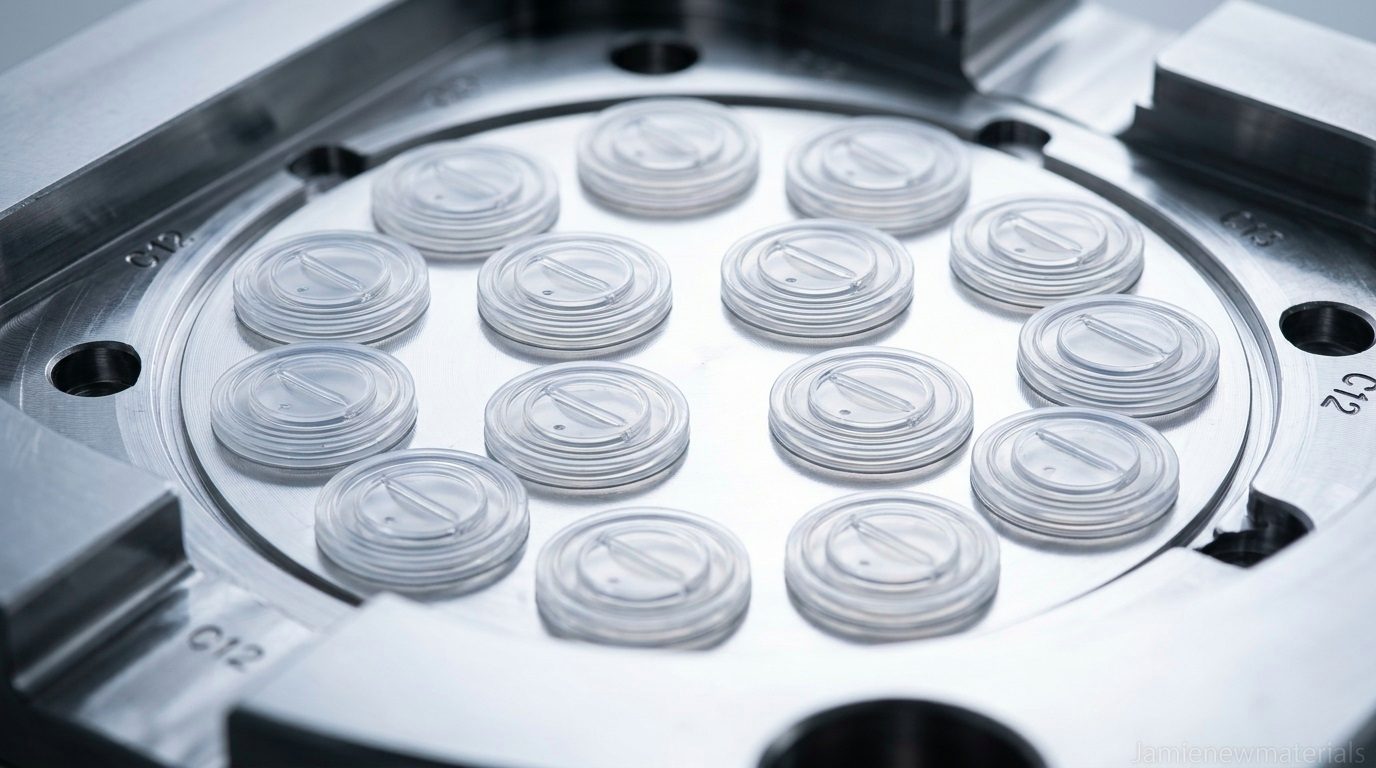
以下为代表性产线照片,对应这些型号所服务的工艺。图中制品属于终端应用,不是测试数据;量化指标仍以页面上方数据段为准。
试制前的实际问题。
这个应用从选型走到第一次样品试制时,最常被问到的问题。
对于医疗与食品级,应该先评估哪个型号?
PC-42 或 PC-12 是常见起点。先取 0.05%–0.5% 区间的下限,在你自己的烘箱上确认固化后再调整。
如何在不拖慢固化的前提下控制操作期?
常温操作用 PC-613 / 614,热固化用 PC-611 / 612。抑制剂决定操作期长短,催化剂决定部件到温后的固化速度;一次只改其中一个。
催化剂本身是否获得医疗或食品接触批准?
没有。医疗与食品接触合规是在成品器械或制品上评估的,而不是在催化剂上。催化剂随货提供符合 RoHS 与 REACH 的声明。站内医疗案例是客户实证案例,其中 FDA Class II 只描述终端器械类别。