공정이 어디서 끊기는가.
이형 코팅은 화학 문제로 보이지만 실제로는 대개 속도 문제입니다. 코터는 분당 수백 미터까지 돌 수 있고, 제한은 실리콘이 권취 전에 가교를 마치는 속도입니다. 권취 시점에 경화가 불충분하면 이후 실리콘 이행, Rub-off, 배치 간 이형력 편차로 나타납니다.
불량이 코터 위에서 보이지 않으므로 라인은 속도를 낮춰 보상합니다. 이는 화학 문제를 생산성 비용으로 바꾸는 일입니다. 실행 가능한 방법은 라인 속도에서 가교를 마칠 만큼 활성인 촉매를 선택하고, 교대조 내내 코팅 팬을 사용 가능하게 유지하는 억제제를 조합하는 것입니다.
결함은 어떻게 보이는가.
- 라인 속도는 코터가 아니라 실리콘이 가교를 완료하는 속도에 의해 결정됩니다
- 경화가 불완전하면 이후 실리콘 이행이나 러브오프로 나타납니다
- 촉매 반응성이 불균일하면 로트 간 박리력이 흔들립니다
배합에 필요한 것.
표준 PC-11~PC-16 등급은 고속 이형 코팅의 양산 솔루션입니다. 높은 활성, 빠른 라인 속도에서의 완전 가교, 로트 간 안정적인 박리력을 제공합니다. 코팅량을 측정하는 현장에서는 배치 관리 -1 등급을 사용합니다.
PC-11부터 PC-16이 바로 이 타협을 위해 준비된 모델입니다. 1,500에서 5,000 PPM까지 여섯 가지 백금 농도, 모두 400–500 cP, 전 억제제군과 호환됩니다. 농도를 높이면 완전 가교에 필요한 체류 시간이 짧아지고, 낮추면 라인에 속도 여유가 있을 때 촉매 원가를 보호합니다.
코트량을 추정이 아니라 실측해야 할 때는 -1 배치 공차 모델이 드럼 간 반응성을 더 좁은 범위로 관리합니다. 오븐이 약 140°C까지 도달할 수 있다면 0.01%–0.20% 첨가의 PC-617도 다른 선택입니다.
첫 평가는 어떻게 진행하는가.
- 불량 유형이 다른 모델을 가리키지 않는 한 PC-11에서 시작합니다.
- 촉매 첨가량은 0.05%–0.5%의 하한에 두고 억제제 첨가량을 먼저 고정합니다.
- 액상 혼합물이 아니라 경화된 부품에서 고객 합격 시험을 진행합니다.
- 회차마다 변수 하나만 바꿉니다. 모델, 첨가량, 억제제 중 하나.
이 페이지 숫자 뒤의 측정.
이 등급이 쓰이는 공정.
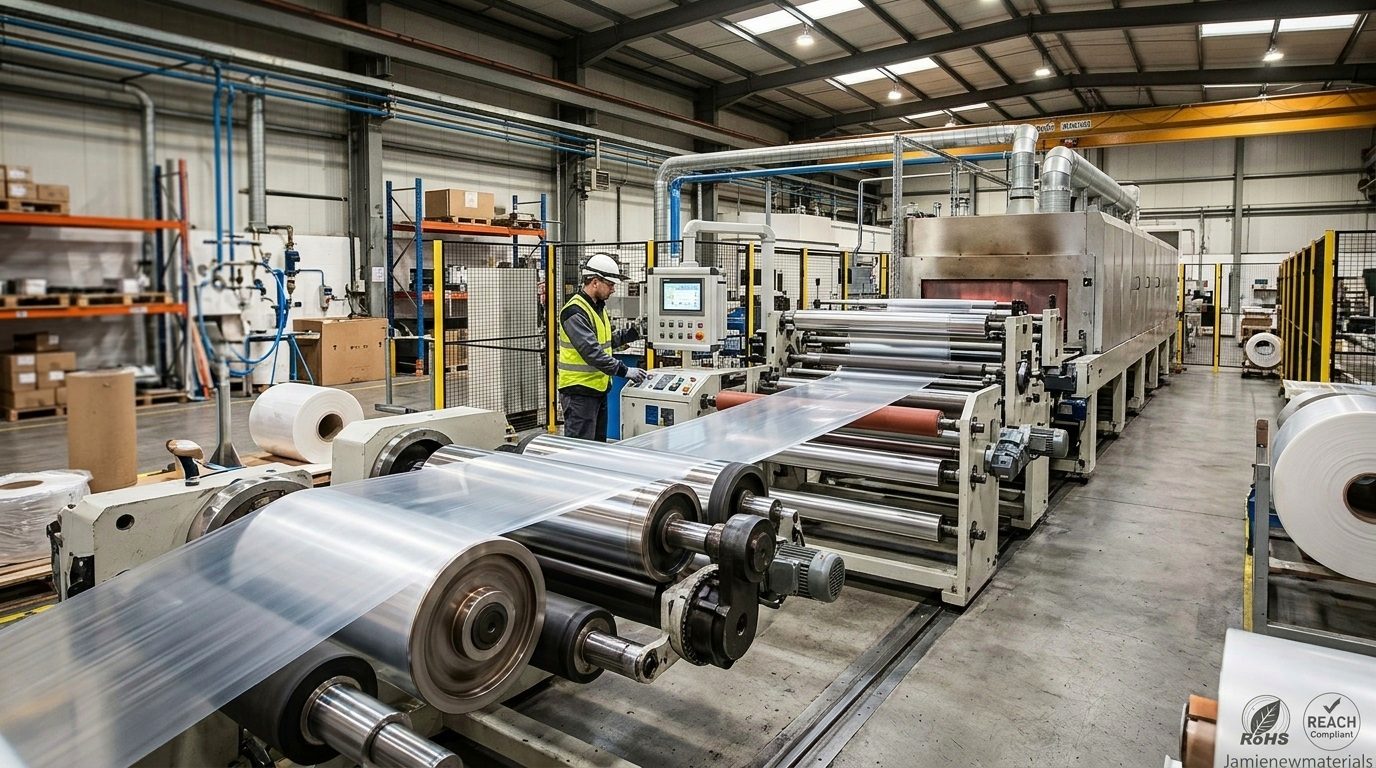
이 등급이 적용되는 공정의 대표 생산 이미지입니다. 사진 속 제품은 최종 응용 사례이며 측정 데이터가 아닙니다. 수치는 위 데이터 구간을 기준으로 합니다.
이형 필름·이형지에서 가장 자주 지정되는 모델.
각 카드는 모델 페이지로 연결되며 전체 사양, 포장, 유효기간, 억제제 조합을 보여 줍니다. 전 모델에 평가 수량을 제공하며 유일한 예외는 아래에 설명합니다.
1,500 PPM
범용 등급입니다. 1,500 PPM은 대용량 실리콘 컴파운딩에서 가장 널리 쓰이는 농도로, 속도보다 적정 촉매 비용에서 예측 가능한 경화가 중요한 공정에 적합합니다.
5,000 PPM
고농도 주력 등급입니다. 5,000 PPM은 짧은 사이클 타임이 필요한 라인에 빠른 가교를 제공하며, 사출 성형과 속경화 공정에서 가장 많이 지정되는 등급입니다.
3,000 PPM
중간 등급으로, 1,500 PPM은 너무 느리고 5,000 PPM은 배합에 과한 경우에 선택합니다. 경화 속도와 원재료 비용의 균형을 잡을 때 흔히 시작하는 지점입니다.
4,000 PPM
자동화 생산 라인용 고활성 등급입니다. 일정한 경화 시작점과 짧은 체류 시간으로 가동·정지 단계의 스크랩을 줄입니다.
2,000 PPM
산업용 실리콘 성형의 기본 등급입니다. 2,000 PPM은 경제형과 고속형 사이에 위치하며, 기존 성형 배합을 맞출 때 가장 많이 사용하는 등급입니다.
4,000 PPM-1
고정밀 코팅 라인용 배치 관리 4,000 PPM 등급입니다. -1 접미사는 코팅량과 경화를 추정이 아니라 측정으로 관리하는 현장에서 쓰이는 엄격한 공차의 배치 구성을 뜻합니다.
첫 시험의 파라미터.
이형 필름·이형지의 일반적인 시작 파라미터입니다. 고정 배합이 아니라 시험 설정으로 다루십시오. 최종 값은 기판, 설비, 합격 시험에 따라 결정됩니다.
| 파라미터 | 권장 |
|---|---|
| 촉매 첨가량 | 0.05%–0.5%; 고활성 등급은 하한 사용 가능 |
| 억제제 | 욕조 안정성은 PC-611 / 612; 경화 온도를 높일 수 있으면 PC-617 |
| 라인 속도 | 코터가 아니라 경화로 결정; 러브오프 시험으로 완전 가교 확인 |
| 표면 목표 | MLCC는 Ra ≤ 0.2 μm; 로트 전체에서 박리력 안정 |
베이스 수지와 억제제를 먼저 넣고 촉매를 마지막에 넣습니다. 혼합 중 촉매가 수소 함유 실리콘 오일이나 순수 억제제와 직접 접촉해서는 안 됩니다. 사용 전에 용기를 흔들고 드럼 제품은 5–15°C에서 밀봉·차광 보관하십시오.
생산 라인에서는 어떤 모습인가.
이 응용의 실측 결과와 과제, 시험 조건을 함께 제시합니다. 고객 라인에서 나온 숫자는 고객 생산 데이터이며, 가속 노화 결과는 비교 대상을 명시합니다.
시험 전의 실제 질문.
이 응용이 모델 선정에서 첫 샘플 시험으로 넘어갈 때 가장 자주 받는 질문입니다.
이형 필름·이형지에서는 어떤 모델을 먼저 평가해야 하나요?
PC-11 또는 PC-12가 일반적인 시작점입니다. 0.05%–0.5% 구간의 하한에서 시작해 자체 오븐에서 경화를 확인한 뒤 조정하십시오.
경화를 늦추지 않으면서 가사 시간을 제어하려면 어떻게 하나요?
욕조 안정성은 PC-611 / 612; 경화 온도를 높일 수 있으면 PC-617. 억제제가 가사 시간의 길이를, 촉매가 부품이 온도에 도달한 뒤의 경화 속도를 결정합니다. 한 번에 하나만 바꾸십시오.
시험에서 양산까지 어떻게 진행되나요?
배합 구간과 합격 시험을 가지고 평가 샘플을 신청하십시오. 샘플에는 해당 억제제를 조합해 보내 첫 시험이 실제 공정을 반영하도록 하며, 첨가량이 확정되면 1 kg에서 5 kg, 20 kg 드럼으로 확대하고 배치별 COA를 제공합니다.