공정이 어디서 끊기는가.
PPF의 평가는 출고 후 수년이 지나서 이뤄집니다. 보증 분쟁을 끝내는 결함은 드물게 경화 실패이고, 대부분은 느린 색 이동입니다. 상도가 누렇게 변하고 필름 표면에 헤이즈가 생기며, 변화는 열과 자외선이 가장 많이 쌓이는 가장자리와 수평면에서 먼저 시작됩니다. 기존 카스테트 촉매는 필름을 충분히 경화시키면서도 이 시험은 통과하지 못합니다.
메커니즘은 동역학이 아니라 열산화 노화이므로, 노화가 시작된 뒤에는 촉매 첨가량을 올리거나 오븐 온도를 높여도 색을 되돌릴 수 없습니다. 보호는 촉매 수준에서 이뤄져야 합니다. 100°C 이하에서 장기간 색을 유지하는 모델과, 부품 자체 온도가 높을 때 쓰는 내열 모델입니다.
결함은 어떻게 보이는가.
- 수개월의 일사와 엔진룸 복사열을 거치면 필름이 황변하고 헤이즈가 생깁니다
- 색 변화는 가장자리와 수평면에서 먼저 나타난 뒤 확산됩니다
- 일반 촉매는 보증 기간이 끝나기 전에 ΔE 요구 조건을 충족하지 못합니다
배합에 필요한 것.
PC-42는 100°C 이하에서 긴 체류 시간에도 색을 유지하도록 설계되었고, PPF 고객이 육안 판정이 아닌 측정 색차를 합격 기준으로 삼을 때 지정하는 등급입니다. PC-50과 PC-51은 더 많은 열을 받는 상도용으로 내열 구간을 150°C 이상까지 확장합니다.
합격 기준이 육안이 아니라 측정 가능한 색차일 때 PPF 고객이 가장 자주 지정하는 모델이 PC-42입니다. 상도나 그 아래 기판 온도가 더 높으면 PC-50과 PC-51이 내열 상한을 150°C 이상으로 끌어올립니다.
슬롯 다이 코팅 라인에서 촉매는 시스템의 절반에 불과합니다. PC-611 또는 PC-612를 0.1%–1.0%로 사용하면 코팅 팬이 운전 내내 안정을 유지하면서 필름이 온도에 도달한 뒤의 경화를 늦추지 않습니다. 첨가량은 여전히 0.05%–0.5%의 일반 구간 안에서 색이 아니라 라인 속도에 맞춰 설정합니다.
첫 평가는 어떻게 진행하는가.
- 불량 유형이 다른 모델을 가리키지 않는 한 PC-42에서 시작합니다.
- 촉매 첨가량은 0.05%–0.5%의 하한에 두고 억제제 첨가량을 먼저 고정합니다.
- 액상 혼합물이 아니라 경화된 부품에서 고객 합격 시험을 진행합니다.
- 회차마다 변수 하나만 바꿉니다. 모델, 첨가량, 억제제 중 하나.
이 페이지 숫자 뒤의 측정.
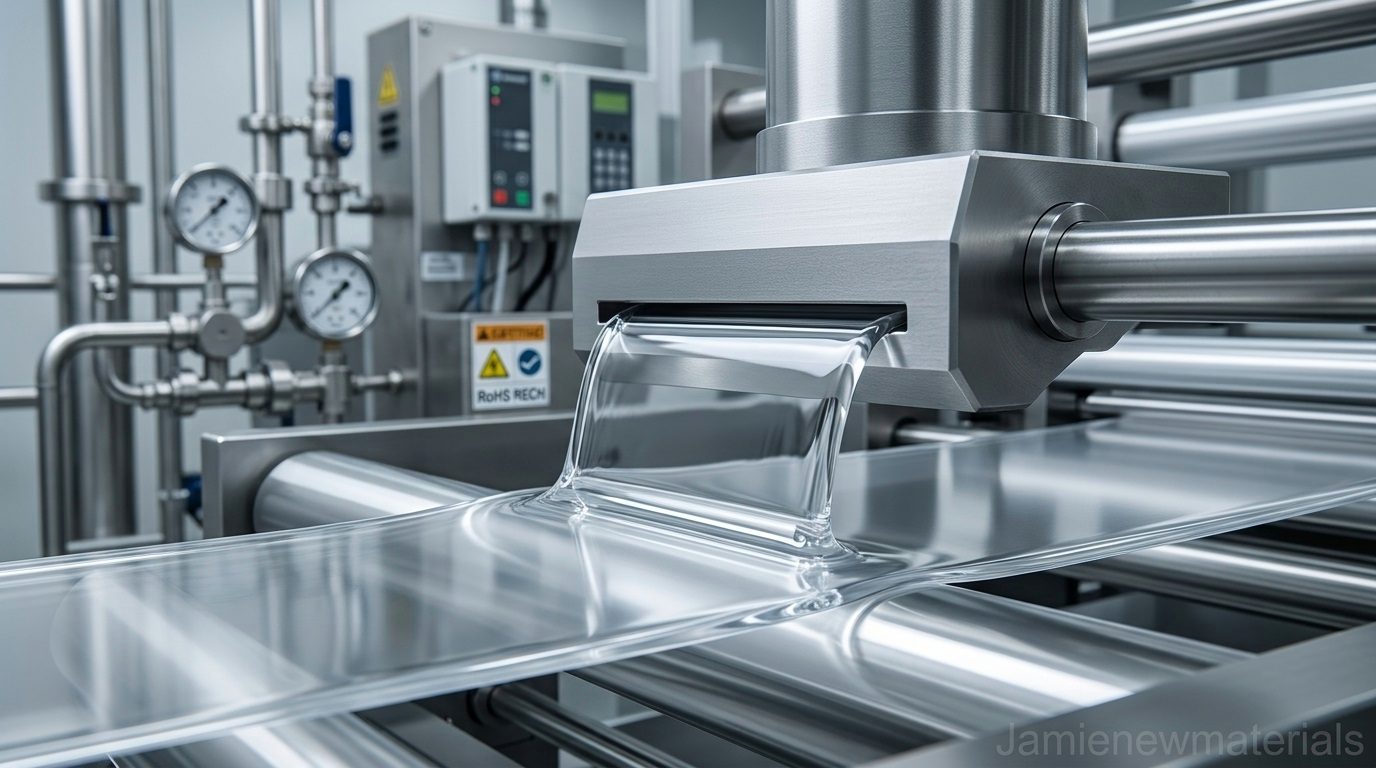
이 등급이 쓰이는 공정.
이 등급이 적용되는 공정의 대표 생산 이미지입니다. 사진 속 제품은 최종 응용 사례이며 측정 데이터가 아닙니다. 수치는 위 데이터 구간을 기준으로 합니다.
PPF·코팅에서 가장 자주 지정되는 모델.
각 카드는 모델 페이지로 연결되며 전체 사양, 포장, 유효기간, 억제제 조합을 보여 줍니다. 전 모델에 평가 수량을 제공하며 유일한 예외는 아래에 설명합니다.
5,000 PPM
항황변 벤치마크입니다. 85°C / 48시간 가속 노화에서 PC-42는 ΔE 0.8을 유지하며, 일반 카스테트 촉매는 4.2입니다. 프리미엄 PPF 상도, 광학 필름, 열 노출 후의 색으로 판정하는 모든 코팅에 지정됩니다.
맞춤형 (1,000–20,000 PPM)
저점도(5–50 cP)로 분산이 쉬운 초고온 등급입니다. 150°C 이상에서 장기간 안정하며, 두꺼운 단면과 고온에서 운전되는 부품에 적합합니다.
맞춤형 (1,000–20,000 PPM)
내열 업그레이드 등급입니다. 자체 내열성 외에도 PC-51은 컴파운드 전체의 내열성을 끌어올립니다. 메틸 실리콘은 페닐 수준으로, 페닐 실리콘은 불소 수준으로 성능을 높입니다. 열 노화가 부품 규격을 결정하는 현장에서 사용합니다.
첫 시험의 파라미터.
PPF·코팅의 일반적인 시작 파라미터입니다. 고정 배합이 아니라 시험 설정으로 다루십시오. 최종 값은 기판, 설비, 합격 시험에 따라 결정됩니다.
| 파라미터 | 권장 |
|---|---|
| 촉매 첨가량 | 총 컴파운드 대비 0.05%–0.5%; 하한에서 시작해 라인 속도에 맞춰 조정 |
| 억제제 | 라인 안정성을 위해 PC-611 또는 PC-612를 0.1%–1.0%로 사용 |
| 경화 구간 | 기판에 따라 80–120°C; 박막에서는 과경화를 피할 것 |
| 코팅 방식 | 슬롯 다이 및 그라비어; 촉매 점도는 통상 400–500 cP |
베이스 수지와 억제제를 먼저 넣고 촉매를 마지막에 넣습니다. 혼합 중 촉매가 수소 함유 실리콘 오일이나 순수 억제제와 직접 접촉해서는 안 됩니다. 사용 전에 용기를 흔들고 드럼 제품은 5–15°C에서 밀봉·차광 보관하십시오.
생산 라인에서는 어떤 모습인가.
이 응용의 실측 결과와 과제, 시험 조건을 함께 제시합니다. 고객 라인에서 나온 숫자는 고객 생산 데이터이며, 가속 노화 결과는 비교 대상을 명시합니다.
시험 전의 실제 질문.
이 응용이 모델 선정에서 첫 샘플 시험으로 넘어갈 때 가장 자주 받는 질문입니다.
PPF·코팅에서는 어떤 모델을 먼저 평가해야 하나요?
PC-42 또는 PC-50가 일반적인 시작점입니다. 0.05%–0.5% 구간의 하한에서 시작해 자체 오븐에서 경화를 확인한 뒤 조정하십시오.
경화를 늦추지 않으면서 가사 시간을 제어하려면 어떻게 하나요?
라인 안정성을 위해 PC-611 또는 PC-612를 0.1%–1.0%로 사용. 억제제가 가사 시간의 길이를, 촉매가 부품이 온도에 도달한 뒤의 경화 속도를 결정합니다. 한 번에 하나만 바꾸십시오.
시험에서 양산까지 어떻게 진행되나요?
배합 구간과 합격 시험을 가지고 평가 샘플을 신청하십시오. 샘플에는 해당 억제제를 조합해 보내 첫 시험이 실제 공정을 반영하도록 하며, 첨가량이 확정되면 1 kg에서 5 kg, 20 kg 드럼으로 확대하고 배치별 COA를 제공합니다.