Đóng rắn tức thời ở tốc độ vài trăm mét mỗi phút.
Xúc tác hoạt tính cao cho nhãn điện tử, băng keo và màng chống dính sản phẩm vệ sinh, nơi tốc độ dây chuyền là giới hạn sản xuất.
Quy trình đứt ở đâu.
Phủ chống dính trông như vấn đề hóa học nhưng thường là vấn đề tốc độ. Máy phủ có thể chạy vài trăm mét mỗi phút; giới hạn nằm ở tốc độ silicone liên kết ngang trước khi màng được cuộn. Khi đóng rắn chưa đủ lúc cuộn, lỗi sẽ xuất hiện sau đó dưới dạng di trú silicone, rub-off hoặc lực bóc lệch giữa các lô.
Vì lỗi không thấy được trên máy phủ, dây chuyền thường bù bằng cách giảm tốc — biến vấn đề hóa học thành chi phí năng lực. Cách xử lý thực tế là chọn xúc tác đủ hoạt tính để hoàn tất liên kết ngang ở tốc độ dây chuyền, kèm chất ức chế giữ bể phủ dùng được suốt ca.
Khiếm khuyết trông thế nào.
- Tốc độ dây chuyền bị giới hạn bởi tốc độ liên kết ngang của silicone, không phải bởi máy tráng
- Đóng rắn không hoàn toàn thể hiện sau đó dưới dạng silicone di trú hoặc bong tróc khi chà
- Lực bóc trôi giữa các lô khi phản ứng xúc tác không nhất quán
Công thức cần gì.
Các cấp PC-11 đến PC-16 tiêu chuẩn là giải pháp khối lượng cho tráng phủ chống dính tốc độ cao: hoạt tính cao, liên kết ngang hoàn toàn ở tốc độ dây chuyền nhanh, và lực bóc ổn định giữa các lô. Các cấp -1 được kiểm soát theo lô được dùng khi khối lượng tráng phủ được đo.
Các mã PC-11 đến PC-16 tồn tại cho đánh đổi này: sáu mức nồng độ bạch kim từ 1,500 đến 5,000 PPM, đều ở 400–500 cP và tương thích toàn bộ dải chất ức chế. Nồng độ cao hơn rút ngắn thời gian lưu cần cho liên kết ngang hoàn toàn; nồng độ thấp hơn bảo vệ chi phí xúc tác khi dây chuyền còn dư địa.
Khi khối lượng phủ và mức đóng rắn được đo chứ không ước lượng, cấu hình dung sai lô chặt (-1) giữ phản ứng giữa các thùng trong dung sai hẹp. PC-617, liều 0.01%–0.20%, là lựa chọn khi lò có thể chạy khoảng 140°C.
Lần đánh giá đầu tiên chạy thế nào.
- Khởi đầu từ PC-11, trừ khi kiểu hư hỏng chỉ sang mã khác.
- Giữ liều xúc tác ở giới hạn dưới 0.05%–0.5%, cố định liều chất ức chế.
- Chạy phép thử nghiệm thu của khách hàng trên chi tiết đã đóng rắn, không phải trên hỗn hợp lỏng.
- Mỗi lần chỉ đổi một biến: mã hàng, liều hoặc chất ức chế.
Phép đo đứng sau các con số trên trang.
Cấp sản phẩm này được dùng ở đâu.
Hình ảnh sản xuất minh họa cho các quy trình mà cấp sản phẩm này hướng tới. Chi tiết trong ảnh là ứng dụng cuối, không phải dữ liệu đo; các con số vẫn theo phần dữ liệu phía trên.
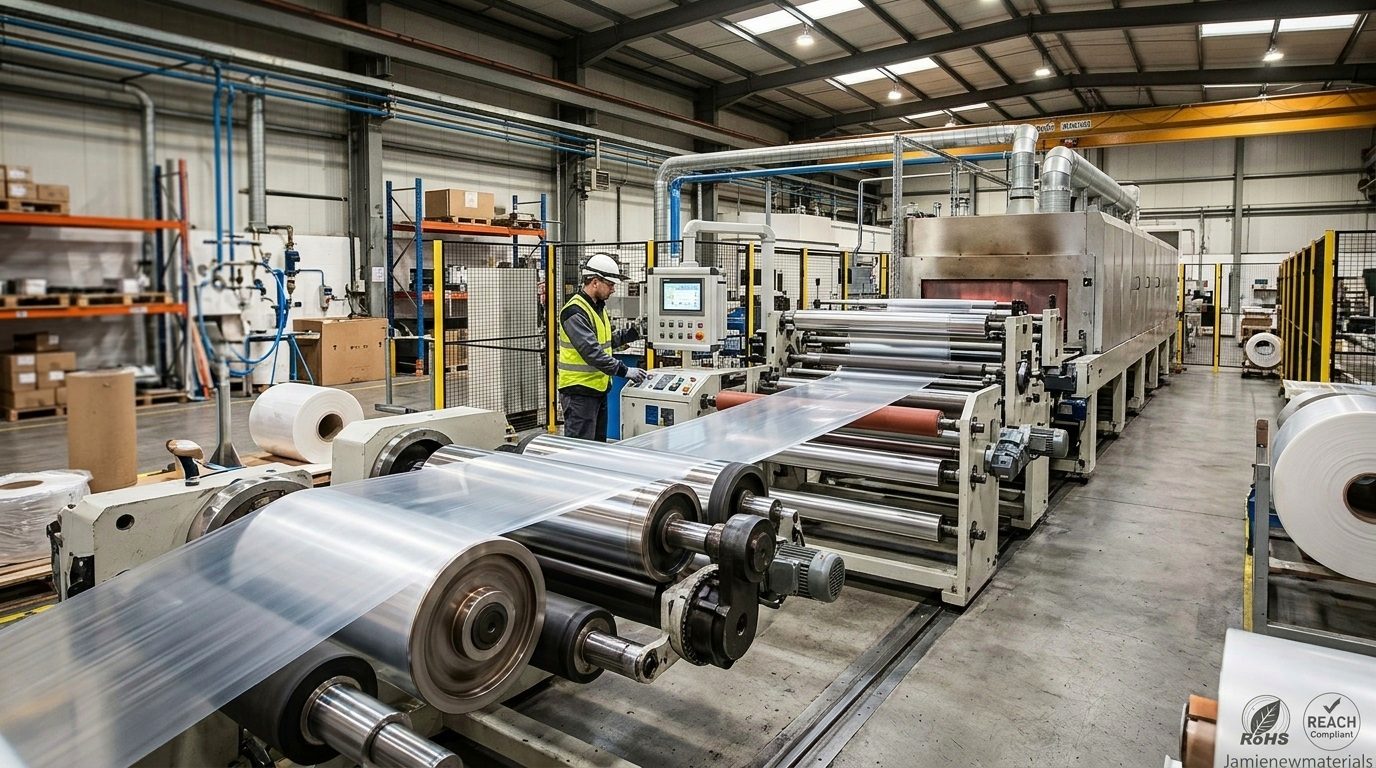
Các mã thường được chỉ định cho Màng chống dính.
Mỗi thẻ mở trang mã hàng với quy cách đầy đủ, bao bì, hạn sử dụng và chất ức chế đi kèm. Toàn dòng có lượng mẫu đánh giá; ngoại lệ duy nhất được ghi bên dưới.
1,500 PPM
Cấp đa dụng. 1,500 PPM là nồng độ được dùng rộng rãi nhất cho phối trộn silicone khối lượng lớn, nơi đóng rắn ổn định với chi phí xúc tác vừa phải quan trọng hơn tốc độ.
5,000 PPM
Cấp nồng độ cao chủ lực. 5,000 PPM cho liên kết ngang nhanh cho các dây chuyền cần chu kỳ ngắn, và là cấp được chỉ định phổ biến nhất cho ép phun và quy trình đóng rắn nhanh.
3,000 PPM
Cấp trung gian, được chọn khi 1,500 PPM quá chậm và 5,000 PPM vượt nhu cầu của công thức. Điểm khởi đầu phổ biến để cân bằng tốc độ đóng rắn với chi phí nguyên liệu.
4,000 PPM
Cấp hoạt tính cao cho dây chuyền tự động, nơi thời điểm bắt đầu đóng rắn ổn định và thời gian lưu ngắn giúp giảm phế phẩm khi khởi động và dừng máy.
2,000 PPM
Cấp mặc định cho đúc silicone công nghiệp. 2,000 PPM nằm giữa cấp tiết kiệm và cấp tốc độ cao, và là cấp thường được dùng để đối chiếu một công thức đúc hiện hữu.
4,000 PPM-1
Cấp 4,000 PPM được kiểm soát theo lô cho dây chuyền tráng phủ chính xác cao. Hậu tố -1 biểu thị cấu hình lô có dung sai chặt, dùng khi khối lượng tráng phủ và mức đóng rắn được đo chứ không ước lượng.
Thông số cho lần thử đầu tiên.
Thông số khởi đầu điển hình cho Màng chống dính. Hãy xem đây là cấu hình thử nghiệm chứ không phải công thức cố định: giá trị cuối cùng phụ thuộc nền liệu, thiết bị và phép thử nghiệm thu.
| Thông số | Hướng dẫn |
|---|---|
| Liều xúc tác | 0.05%–0.5%; cấp hoạt tính cao cho phép dùng cận dưới |
| Chất ức chế | PC-611 / 612 để ổn định bể; PC-617 khi có nhiệt độ đóng rắn cao hơn |
| Tốc độ dây chuyền | Do đóng rắn quyết định, không do máy tráng; xác nhận liên kết ngang hoàn toàn bằng thử rub-off |
| Mục tiêu bề mặt | Ra ≤ 0.2 μm cho MLCC; lực bóc ổn định trong lô |
Cho nền và chất ức chế vào trước, sau đó mới cho xúc tác. Không để xúc tác tiếp xúc trực tiếp với dầu silicone chứa hydro hoặc chất ức chế nguyên chất trong quá trình trộn. Lắc đều thùng trước khi dùng, bảo quản kín và tránh ánh sáng ở 5–15°C.
Trên dây chuyền sản xuất trông thế nào.
Kết quả đo được cho ứng dụng này, kèm thử thách và điều kiện thử nghiệm. Số liệu ghi là dữ liệu sản xuất của khách hàng khi có chú thích; kết quả lão hóa tăng tốc sẽ nêu đối tượng so sánh.
Câu hỏi thực tế trước khi thử nghiệm.
Những câu hỏi thường gặp nhất khi ứng dụng này đi từ chọn mã sang lần lấy mẫu đầu tiên.
Với Màng chống dính, nên đánh giá mã nào trước?
PC-11 hoặc PC-12 là điểm khởi đầu thông thường. Lấy giới hạn dưới của dải 0.05%–0.5%, xác nhận đóng rắn trên lò của bạn rồi mới điều chỉnh.
Làm sao kiểm soát thời gian sống mà không làm chậm đóng rắn?
PC-611 / 612 để ổn định bể; PC-617 khi có nhiệt độ đóng rắn cao hơn. Chất ức chế quyết định thời gian sống, xúc tác quyết định tốc độ đóng rắn khi chi tiết đạt nhiệt độ; mỗi lần chỉ đổi một yếu tố.
Thử nghiệm chuyển từ mẫu sang sản xuất thế nào?
Yêu cầu mẫu đánh giá kèm cửa sổ công thức và phép thử nghiệm thu. Mẫu được ghép sẵn chất ức chế tương ứng để lần thử đầu tiên phản ánh quy trình thật; sau khi xác nhận liều, cung ứng mở rộng từ 1 kg đến thùng 5 kg và 20 kg kèm COA theo lô.
Thử nghiệm Màng chống dính với bộ mẫu theo cặp.
Gửi nhiệt độ đóng rắn, hiện tượng bạn đang gặp và phép thử nghiệm thu. Chúng tôi phản hồi mã hàng đề xuất, nồng độ bạch kim và chất ức chế đi kèm, cùng kế hoạch mẫu cho lần chạy đầu.